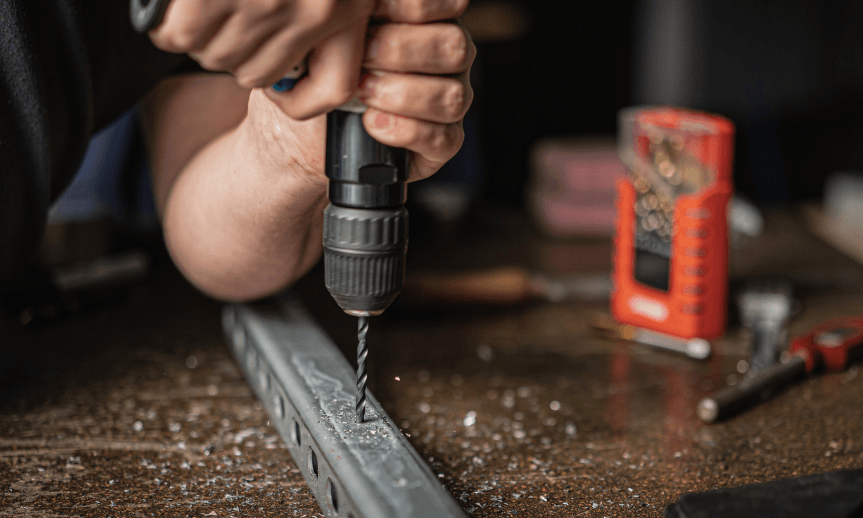
Vŕtanie do ocele nie je zložité, ak viete, aký vrták použiť a ako nastaviť vŕtačku. V praxi však stačia príliš vysoké otáčky, tupý nástroj alebo nedostatočné mazanie a namiesto čistého otvoru získate prehriaty vrták a poškodený materiál.
Poradíme vám, ako správne vŕtať do ocele, ako prispôsobiť otáčky priemeru vrtáka a kedy sa oplatí použiť rezný olej. Zameriame sa aj na vŕtanie oceľových plechov, ktoré má svoje špecifiká.
Prečo sa vrták pri vŕtaní do ocele prehrieva?
Na rozdiel od dreva kladie oceľ pri vŕtaní značný odpor. Rezné hrany vrtáka musia postupne odoberať kov vo forme triesok, pričom vzniká teplo. Ak vrták nemá správnu geometriu, pracuje pri nevhodných otáčkach alebo sa dostatočne nemaže, namiesto účinného rezania sa začne nadmerne zahrievať.
Prehriatie spoznáte podľa zmeny farby vrtáka, dymu z miesta vŕtania alebo podľa toho, že nástroj prestáva odoberať triesky, hoci naň tlačíte. V takom prípade prácu prerušte a skontrolujte ostrie aj nastavenie vŕtačky.
Dôležité je tiež vedieť, akú oceľ opracovávate. Bežné konštrukčné ocele, napríklad S235, sa vŕtajú pomerne ľahko. Pri pevnejších materiáloch, nehrdzavejúcich alebo kalených oceliach už môže byť potrebné použiť odolnejší nástroj a iné rezné podmienky.
Aký vrták do ocele si vybrať?
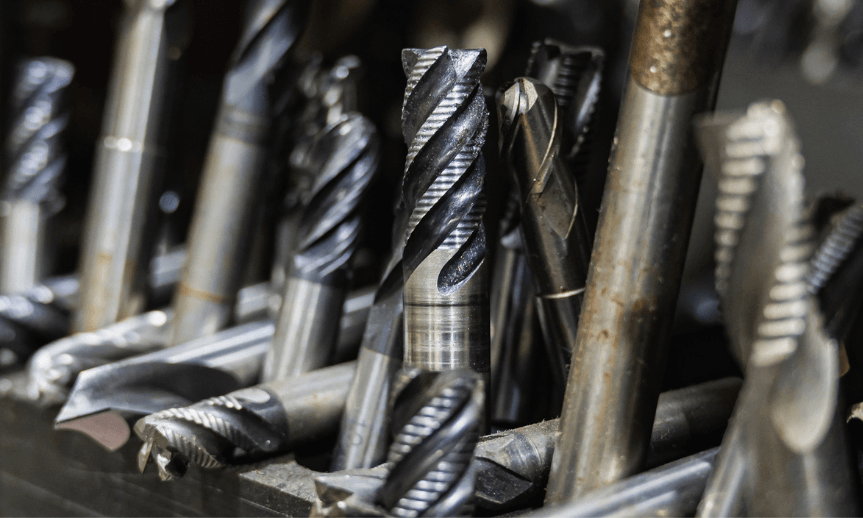
Na bežné vŕtanie do konštrukčnej ocele postačí kvalitný špirálový vrták z rýchloreznej ocele označovaný ako HSS. Je dostatočne odolný a cenovo dostupný na väčšinu domácich aj zámočníckych prác.
Ak však vŕtate častejšie, do hrubšieho materiálu alebo do ťažšie obrobiteľných ocelí, oplatí sa zvážiť kvalitnejšie vyhotovenie.
- Vrtáky HSS sú univerzálnou voľbou na bežné oceľové plechy, profily a ďalšie hutnícke materiály. Pri správnych otáčkach a mazaní zvládnu väčšinu bežných prác.
- Vrtáky HSS-Co obsahujú kobalt, ktorý zvyšuje ich odolnosť pri vyšších pracovných teplotách. Hodí sa najmä na nehrdzavejúce a náročnejšie obrobiteľné ocele.
- Vrtáky s povlakom TiN majú povrch upravený nitridom titánu, ktorý môže znižovať trenie a opotrebovanie. Samotný zlatistý povlak však nie je zárukou kvality. Rozhodujúci zostáva materiál vrtáka, jeho geometria a správne používanie.
Pozornosť venujte aj uhlu hrotu. Na bežné konštrukčné ocele sa často používa uhol 118°, zatiaľ čo vrtáky s uhlom 135° a krížovým podbrúsením môžu lepšie centrovať a uľahčiť začiatok vŕtania.
Ako nastaviť správne otáčky pri vŕtaní do ocele?
Jednou z najčastejších chýb je vŕtanie pri vysokých otáčkach bez ohľadu na priemer vrtáka. Základné pravidlo pritom znie: čím väčší priemer vrtáka, tým nižšie otáčky.
Na orientáciu môžete pri vŕtaní bežnej konštrukčnej ocele vrtákom HSS vychádzať z nasledujúcich hodnôt. Tabuľka počíta s reznou rýchlosťou približne 20 – 25 m/min a dostatočným mazaním.
|
Priemer vrtáka |
Orientačné otáčky za minútu |
|
3 mm |
2 100 – 2 650 |
|
5 mm |
1 270 – 1 590 |
|
6 mm |
1 060 – 1 330 |
|
8 mm |
800 – 1 000 |
|
10 mm |
640 – 800 |
|
12 mm |
530 – 660 |
Pri ručnej vŕtačke, menej stabilnom upnutí alebo nedostatočnom chladení je vhodné začať na spodnej hranici, prípadne ešte nižšie. Konkrétne odporúčania výrobcu vrtáka majú vždy prednosť.
Otáčky môžete vypočítať aj podľa vzorca:
n = (1 000 × vc) / (3,14 × D)
V tomto vzorci n predstavuje počet otáčok za minútu, vc reznú rýchlosť v metroch za minútu a D priemer vrtáka v milimetroch.
- Ak napríklad vŕtate otvor s priemerom 8 mm pri reznej rýchlosti 25 m/min, výsledkom je približne 995 otáčok za minútu.
Okrem otáčok rozhoduje aj prítlak. Príliš slabý prítlak môže viesť k treniu namiesto rezania, nadmerný zase k poškodeniu vrtáka. Správne nastavený nástroj plynulo odoberá materiál a vytvára triesky.
Rezací olej a chladiaca kvapalina
Pri vŕtaní do ocele vzniká teplo, ktoré urýchľuje opotrebovanie rezných hrán. Preto sa oplatí používať vhodnú reznú kvapalinu, najmä pri vŕtaní hrubších materiálov alebo väčšieho počtu otvorov.
- V domácej dielni dobre poslúži špeciálny rezný olej určený na vŕtanie kovov. Nanáša sa priamo na miesto rezu, znižuje trenie a pomáha odvádzať teplo. Pri jednotlivých otvoroch zvyčajne stačí menšie množstvo, ktoré podľa potreby dopĺňate.
- V profesionálnych dielňach sa často používajú vodou riediteľné chladiace emulzie. Okrem mazania zabezpečujú účinný odvod tepla a pri vhodnom spôsobe prívodu pomáhajú aj s odplavovaním triesok.
Pri pravidelnom vŕtaní nepoužívajte bežný univerzálny mazací sprej ako plnohodnotnú náhradu reznej kvapaliny. Nemusí mať dostatočné mazacie vlastnosti na obrábanie a niektoré prípravky sú navyše horľavé.
Ako správne vŕtať do oceľového plechu?
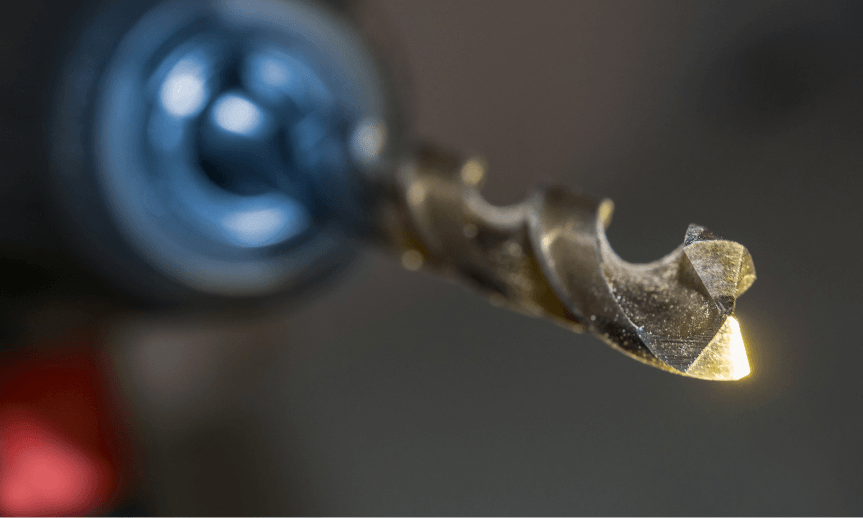
Vŕtanie do plechov má v porovnaní s hrubšími profilmi niekoľko špecifík. Tenký materiál má tendenciu vibrovať a prehýbať sa a pri prechode vrtáka cez materiál sa môže zachytiť o jeho rezné hrany.
Najskôr si presne označte miesto otvoru. Na bežnom oceľovom plechu môžete použiť jamkovač, ktorým vytvoríte malú priehlbinu a pomôžete zabrániť skĺznutiu vrtáka. Plech potom pevne upevnite svorkami k pracovnému stolu alebo vhodnej podložke.
- Na otvory s menším priemerom postačí kvalitný špirálový vrták. Pri tenkých plechoch a väčších otvoroch však môže byť praktickejší stupňovitý vrták, ktorý umožňuje postupné zväčšovanie otvoru a zvyčajne zanecháva čistejší okraj.
- Pri hrubších plechoch možno väčší otvor predvŕtať menším vrtákom. S predvŕtavaním to však nepreháňajte. Príliš veľký pilotný otvor môže zhoršiť vedenie následného vrtáka.
Osobitnú pozornosť si zaslúžia morené plechy. Ich povrch bol chemicky zbavený okují, ktoré vznikajú pri valcovaní za tepla. V porovnaní s bežnými čiernymi plechmi tak majú čistejší povrch, ktorý uľahčuje prípravu na ďalšie spracovanie.
Atreon TIP: Morenie však samo osebe nemení základnú tvrdosť ocele. Pri vŕtaní preto stále rozhoduje konkrétna akosť, hrúbka materiálu a použitý nástroj. Napríklad morené plechy S235, S355 alebo DD11 sa môžu z hľadiska obrobiteľnosti líšiť.
Najčastejšie chyby pri vŕtaní do ocele
Ak sa vŕtanie nedarí, problém býva spravidla v niektorom zo základných pracovných postupov.
- Vrták píska a takmer nevŕta. Pravdepodobne je tupý, má nevhodné otáčky alebo nedostatočný prítlak. Skontrolujte ostrie, znížte otáčky a podľa potreby pridajte rezný olej.
- Vrták sa rýchlo zahrieva. Príčinou môže byť príliš vysoká rezná rýchlosť, nedostatočné mazanie alebo nesprávny odvod triesok. Pri hlbších otvoroch vrták pravidelne vyťahujte, aby sa triesky mohli uvoľniť.
- Otvor je nepresný alebo má otrepy. Často ide o dôsledok nedostatočného upevnenia materiálu, vychýlenia vrtáka alebo nevhodnej geometrie nástroja. Pomôcť môže presné označenie stredu a použitie stojanovej vŕtačky.
- Vrták sa pri dokončovaní otvoru zasekne. K tomu dochádza najmä pri prechode cez tenký plech. Pred prevŕtaním poslednej vrstvy znížte prítlak a zaistite dostatočne pevné upevnenie obrobku.
Pri práci vždy používajte ochranné okuliare a triesky odstraňujte kefou až po zastavení stroja. Rukavice ani voľný odev nepatria do blízkosti rotujúceho vrtáka.
Kvalitné vŕtanie do ocele nie je otázkou sily ani čo najvýkonnejšej vŕtačky
Dôležitejší je ostrý vrták vhodný pre konkrétny materiál, správne nastavené otáčky, primeraný prítlak a dostatočné mazanie.
Ak pracujete s oceľovými plechmi, nepodceňujte ich upevnenie ani výber vhodného nástroja podľa hrúbky materiálu. Aj bežnou vŕtačkou potom môžete dosiahnuť čistý a presný otvor bez zbytočného poškodenia vrtáka.
Na svoje zámočnícke a konštrukčné projekty si môžete vybrať z ponuky oceľových plechov ATREON vrátane morených materiálov pripravených na ďalšie spracovanie.
Prečítajte si aj:
Galvanická korózia: Čo hrozí pri spojení hliníka a ocele?
Ťahaná štvorhranná oceľ: Vlastnosti a využitie
Pozinkované rúry DX51D a S195: Ako si vybrať?
© Atreon